quarta-feira, 12 de agosto de 2015

Metrologia - Micrômetro


INTRODUÇÃO

Há poucas décadas atrás o micrômetro era considerado o principal instrumento de medição de comprimento.

Os micrômetros foram os primeiros instrumentos que atenderam ao princípio de ERNEST ABBÉ. As máquinas de medir modernas operam com o mesmo princípio do micrômetro, ou seja, são construídas de forma a minimizar os erros de 1ª ordem e em alguns casos até de 2ª ordem.

O desenvolvimento dos micrômetros deslanchou o avanço tecnológico na fabricação de roscas e fusos de alta qualidade. Modernamente microprocessadores estão sendo integrados à estrutura dos micrômetros, os quais executam, além da medição de forma versátil, uma série de cálculos estatísticos.


PARAFUSOS DE MEDIÇÃO

Um fuso roscado possui, da mesma forma que uma escala, uma divisão contínua e uniforme, representada pelos filetes da rosca. Num fuso roscado de 1 mm de passo, o afastamento de um filete para o seguinte é de 1 mm; ele corresponde, portanto, a uma escala dividida em milímetros. A tomada de medida é efetuada girando o fuso na porca correspondente, obtendo-se entre estes elementos um movimento relativo de um passo para cada volta completa. Frações de passo podem ser obtidas, subdividindo-se uma volta completa em tantas partes quantas se queira.

O movimento axial do fuso ou da porca, determinado pelo número de voltas, pode ser usado para alterar o afastamento entre duas superfícies de medição de um determinado valor, como se verifica, por exemplo, nos micrômetros.

Como já referido, o movimento longitudinal pode ser realizado quer pelo fuso quer pela porca, o mesmo pode-se dizer do movimento giratório. Nos parafusos de medição, ambos os movimentos são realizados geralmente pelo fuso. A face frontal do fuso, normal ao eixo do mesmo, constitui usualmente uma superfície de medição. O fuso leva um tambor com divisões na periferia, no qual são lidas as frações de volta.

Os erros do movimento de avanço de um fuso de medição que corresponde aos erros de divisão de uma escala, depende de diversos fatores:
  • Os erros do passo da rosca;
  • Do perpendicularismo dos sensores de medição em relação ao eixo do parafuso de medição
  • Da planicidade dos sensores de medição;
  • Do paralelismo dos sensores de medição
  • Da cilindricidade do tambor de leitura;
  • Do erro da divisão do tambor.

Em primeiro lugar, devem-se citar os erros do passo da rosca. O passo pode estar afetado de erros, que se somam de filete, denominados “erros progressivos”. O valor destes erros, só se verifica depois de uma ou mais voltas completas, embora evidentemente afetem também comprimentos que não correspondem a uma volta completa. No espaço de uma volta há, entretanto, erros na rosca que perturbam a uniformidade do avanço. Como estes erros se repetem de volta em volta, denominam-se "erros periódicos”.

Os erros de fuso de medição dependem destes dois tipos de erros, isto é, dos erros “progressivos” e ”periódicos”. Como hoje se podem executar roscas de elevada qualidade, considera-se em geral, o erro global.

Para minimizar os erros de um sistema que utiliza parafuso micrométrico, ajusta-se o zero do instrumento de forma a indicar o valor Eo ( figura 1), que corresponde ao erro relativo à " linha zero ". Esta linha é localizada de forma a melhor distribuir os erros globais em torno de si. Ele pode ser colocada simetricamente em relação aos erros máximos e mínimos (figura 1) ou ser a linha média ( aritmética ou quadrática ) dos erros sistemáticos globais.
Figura 1: Ajuste do ponto zero de um parafuso micrométrico.

A norma ISO 3611, que especifica os limites de erros permissíveis para micrômetros externos, permite um erro residual de zero. Por exemplo, um micrômetro de 0 - 25 mm podem apresentar valor Eo igual a ± 2 mm.

Outro erro pode ocorrer no fuso de medição em virtude do “curso morto”.

Designa-se desta forma a folga entre as roscas do fuso e da porca, o que se exterioriza pela parada do fuso por uma determinada fração de volta, por ocasião da inversão no sentido de giro. A fim de eliminar a influência do “curso morto” sobre os resultados de medição, o movimento final do fuso durante a medição deve ser sempre no mesmo sentido, o que na maioria das vezes acontece na pratica.

A aplicação mais conhecida da rosca como porta-medida encontra-se no micrômetro.

MICRÔMETROS

Na figura 2 encontra-se o desenho, com cortes parciais, de um micrômetro junto com a denominação das partes principais do mesmo.
O micrômetro tem como porta-medida um fuso roscado, cujo passo deve corresponder em precisão e grandeza aos objetivos da medição. Os micrômetros têm em geral um passo de 0,5 mm. O deslocamento longitudinal para uma rotação completa do parafuso é portanto 0,5 mm. Existem micrômetros cujo parafuso possui uma rosca com passo de 1 mm.
Figura 2: Micrômetro simples

Os materiais empregados para fabricação do parafuso micrométrico são: aço-liga ou aço inoxidável. O aço inoxidável confere ao parafuso micrométrico maior resistência à oxidação, mas por outro lado, a sua dureza é menor quando comparada a um fuso de aço liga.

Os parafusos micrométricos são retificados, temperados e estabelecidos com dureza de aproximadamente 63 HRc para garantia da durabilidade do mesmo.

O tambor graduado está fixado ao fuso micrométrico executando assim o mesmo movimento como aquele. A fim de determinar o deslocamento longitudinal do fuso de medição, na parte dianteira do tambor acha-se gravada uma escala que subdivide uma rotação (deslocamento de 0,5 mm) em 50 partes. O deslocamento de uma divisão de escala no tambor corresponde a um deslocamento longitudinal de 0,01 mm.

O tubo graduado possui duas outras escalas lineares que indicam os milímetros e os meios milímetros. Estando o micrômetro ajustado, isto é, quando o traço do limite inferior da Faixa de Medição (FM) coincidir com o traço zero no tambor graduado, com os sensores de medição se tocando (FM até 25 mm), ou em contato com uma haste padrão de comprimento (FM maior que 25 mm) então o mesmo pode ser empregado para realizar medição, dentro de sua faixa de medição, com divisão de escala de 0,01 mm. O tubo graduado pode apresentar ainda outra escala auxiliar, geralmente com 10 divisões que é o nônio. Neste caso a resolução de leitura para o micrômetro é dada pelo próprio nônio e vale 1 µm.

A resolução comumente adotada em micrômetros quando o mesmo não possui nônio é igual a 1/5 da divisão de escala, ou seja 2 µm. Nos micrômetros digitais a resolução é equivalente ao incremento digital, que em geral é 1 µm.

É importante salientarmos que a resolução não deve ser confundida com a incerteza de medição (erro máximo) do micrômetro, sendo esta última determinada pela calibração do mesmo.

A trava do parafuso micrométrico permite fixar a haste de medição em qualquer posição arbitrária. Ela deve impedir o deslocamento do fuso quando acionada, sem, porém, deslocá-lo do seu eixo.

A catraca é ligada ao parafuso micrométrico possibilitando força de medição constante. Se a força for superior à resistência da catraca, a mesma gira em falso sobre o parafuso ( a catraca limita o torque transmissível ao fuso ).

As plaquetas fixadas ao arco devem possibilitar a fácil acomodação do micrômetro na mão do operador e permitir o isolamento contra o calor transmitido pela mesma, de modo a evitar erros na medição provenientes da dilatação térmica do arco.

A cromação do tubo e do tambor de medição aumentam a resistência ao desgaste e ataques pelos agentes químicos ( suor, óleo, etc. ). Procurando facilitar a leitura, a cromação deve ser opaca, e não brilhante, para evitar reflexos.

Por estarem em contato com a peça a ser medida, os sensores de medição estão sujeitos ao desgaste e por isso nas extremidades dos mesmos, empregam-se placas de metal duro. Estas placas devem ser manuseadas com cuidado, pois o metal duro é frágil. A dureza dos sensores é de aproximadamente 63 HRc. A qualidade da superfície da peça também influenciará no desgaste dos sensores.

De importância capital para a minimização da incerteza de medição, são a retificação e a lapidação paralela dos sensores.

O tubo graduado e tambor graduado (figura 2) devem ser usinados com tolerâncias estreitas e com forma geométrica cilíndrica, a fim de garantir concentricidade para os diâmetros externos e internos. Com isto, tem-se rotação fácil para o tambor de medição e leitura simplificada. Graças a uma pequena folga entre o tubo e o tambor, evitam-se ao máximo os erros de paralaxe.

A gravação dos traços sobre o tubo bem como sobre o tambor é feita em máquinas especiais que permitem traçar divisões com mínimos erros e com grande constância e nitidez, o que facilita a leitura. Algumas fábricas usam gravação inclinada dos traços dos milímetros; assim é possível distinguir com maior facilidade os traços referentes aos milímetros daqueles referentes aos meios-milímetros, já que o tambor não oculta o traço.

No eliminador de folga, graças ao ajuste cônico sobre o guia do fuso, com o aperto da porca consegue-se eliminar o curso morto, permitindo ainda deslizamento suave ao girar o fuso.

O comprimento de medição do fuso é geralmente de 25 mm, podendo-se encontrar também parafusos com 13 mm e 30 mm. O comprimento do arco cresce de acordo com o aumento da faixa de operação do micrômetro, normalmente com escalonamento de 25 mm, sendo pois, 0 a 25, 25 a 50, 50 a 75 mm, etc. Os micrômetros de arcos são construídos para diâmetros de até cerca de dois metros (2 m).

O arco é construído com aço forjado ou ferro fundido especial. O arco deve estar livre de tensões, e deve ser envelhecido artificialmente. A seção retangular em forma de I confere ao arco maior rigidez.

Para medidas grandes, a bigorna, e às vezes também o mecanismo micrométrico são construídos de modo ajustável, permitindo faixas de medição maiores do que 25 mm, por exemplo, de 300 a 350 mm. Nestes casos deve-se ajustar a bigorna e o mecanismo micrométrico de 25 em 25 mm, com auxílio de blocos padrão ou hastes padrão calibradas.


Tipos de Micrômetros

Além dos micrômetros convencionais com sensores de medição planos, existem micrômetros especiais com sensores de medição adaptados aos objetivos da medição.

São utilizados para as mais diversas operações como medição de roscas externas e internas, módulos de engrenagens, rasgos de chavetas, etc.

Para medição do diâmetro de flancos (diâmetro primitivo) de roscas, utilizam-se sensores de medição do tipo cone e prisma, cujas dimensões são adaptadas ao perfil da rosca a controlar. A fim de evitar a necessidade de um micrômetro para cada passo e para cada perfil da rosca, os sensores de medição de roscas são substituíveis (figura 7). Na mesma figura 7 tem-se também, o aspecto geral do micrômetro e um exemplo de medição.

Na figura 8 têm-se diversos micrômetros especiais, inclusive para medição de roscas internas, usando o mesmo tipo de sensores de medição tipo "cone e V".
Outros tipos de micrômetros são os comparadores de roscas. Os sensores são cônicos e fabricados especialmente para utilização em rápidas comparações da qualidade da rosca em operações de usinagem de parafusos, e ainda para a medição de rasgos de chavetas, rebaixos, ranhuras e muitas outras aplicações inacessíveis com micrômetros comuns
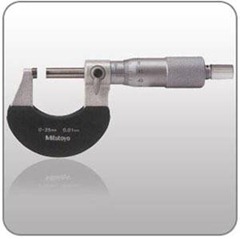
Micrômetro Analógico
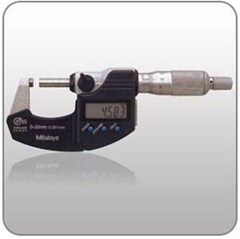
Figura 3: Micrômetro Digital

Micrômetro Digital
Figura 4: Micrômetro

Figura 5: Micrômetro Digital.

A medida sobre dentes de engrenagens (valor médio sobre vários dentes) pode ser determinada com o micrômetro que tem os sensores de medição em forma de discos rasos (figura 8). É empregado também para medição de ranhuras, aletas, rasgos de chaveta e ainda outros materiais moles onde se faz necessária maior área de contato (menores deformações do material)
Figura 6: Usos para micrômetros

Figura 7: Micrômetros para roscas, com pontas de medição substituíveis.

Medidas de ressaltos e profundidades são efetuadas com um micrômetro de profundidade (figura 8), comumente equipado de um conjunto de hastes de vários comprimentos que são parafusadas, intercambiavelmente, no corpo do micrômetro.

Quando o local é de difícil acesso geralmente usam-se micrômetros com meia base.
Figura 8: Micrômetros especiais.

Interno AnalógicoInterno Digital
Figura 9: Micrômetros internos

Figura 10: Micrômetros de profundidade: exemplo de medição.

Figura 11: Micrômetros para canais: exemplo de medição.

Figura 12: Micrômetros interno tubular com quatro extensões.

Para medição de espessura de chapas numa posição afastada da borda é usado o micrômetro de arco profundo (figura 8).

Para medições externas existem também micrômetros com indicação "digital" mecânica ou com cristal líquido, e ainda micrômetros com parafuso micrométrico associado com relógio comparador montado no lugar da bigorna.
Para a medição de espessura de parede de tubos usa-se um micrômetro cuja bigorna tem um sensor de medição abaulado ou esférico (figura 16), a fim de garantir o contato bem definido entre o sensor de medição e a peça a medir ( Exemplo: tubo ).
Figura 13: Micrômetros de profundidade.

Figura 14: Micrômetros de profundidade.

Figura 15: Usos para micrômetros de profundidade.

Figura 16: Micrômetros especiais.

Micrômetros para medidas internas possuem ponteiras de medição (figura 16), assemelhando-se até certo ponto aos paquímetros.

Para medição de ferramentas de corte podem ser usados micrômetros especiais, cuja bigorna em forma de prisma (figura 16) com vários ângulos, permite a medição de ferramentas com um número ímpar de dentes, o que é o caso comum. Para um número par de dentes a medição poderia ser efetuada sem problemas, utilizando um micrômetro convencional, ideal para medir peças cilíndricas, possibilitando ao mesmo tempo verificar a ovalização.
Figura 17: Micrômetros especiais.

Figura 18: Micrômetros para aplicações especiais.

Micrômetros para medidas de diâmetros internos de grandes dimensões são construídos em forma tubular (para maiores faixas de medição). Os micrômetros tubulares, (figura 12), são comumente equipados com extensões. Deste modo com um único corpo principal e quatro extensões pode-se medir numa faixa de 100 até 300 mm com o mesmo parafuso micrométrico de 25 mm de faixa de operação. As superfícies de medição I e II (figura 12) encontram-se nas peças a e b. O diagrama na figura 12 mostra o princípio das combinações de extensões na faixa de 100 até 200 mm.

Micrômetros tubulares de vários sistemas de tubos telescópios são fabricados para faixas de operação de até alguns metros.

Micrômetros com sensor fixos esférico são também utilizados para medir capas de rolamentos, buchas, anéis, etc. (figura 17a).

Os micrômetros com sensores tipo faca (figura 17b) são utilizados para medir ranhuras estreitas, entalhes, rasgos de chaveta e outras aplicações.
Para medição de ressaltos internos recomenda-se o micrômetro com arco curto (figura 4.17c).

Há também os micrômetros de medição de espessura e profundidade da solda e rebordo em latas comuns e de aerosóis. São indispensáveis durante a fabricação e imprescindíveis no envasamento de produtos gasosos, aerosóis, etc.

Para medição de diâmetros internos, os micrômetros são fabricados com três sensores defasados de aproximadamente 120º, o que permite definir com segurança o diâmetro a ser medido ( três pontos definem uma circunferência ).
 

Micrômetros Digitais

O micrômetro digital apresenta os elementos básicos do micrômetro convencional, porém permitem a realização de medições com menor incerteza de medição devido à facilidade de leitura no instrumento, diminuindo os erros de medição associados principalmente a construção da escala e de paralaxe.

Os primeiros micrômetros digitais fabricados apresentavam resolução de medição de 2 µm e eram puramente mecânicos. Micrômetros de fabricação modernos são constituídos por um microprocessador e um mostrador (display) de cristal líquido. A resolução destes instrumentos é de 1 µm ( figura 5).

As introduções do microprocessador e do mostrador de cristal líquido revolucionaram todo o processo de medição com os micrômetros. Estes permitem:
  • Zeragem do instrumento em qualquer posição do fuso permitindo medições absolutas e diferenciais.
  • Introdução de limites de tolerância na memória, permitindo identificar se a peça satisfaz ou não as especificações de normas, fabricação, etc.;
  • Análise estatística dos dados, informando o número de medições realizadas, máximos e mínimos valores das medições, valor médio e desvio padrão das medições;
  • Saída para impressora, obtendo-se além dos parâmetros citados acima o histograma relativo às medições.

Segundo especificações de fabricantes, as características metrológicas são:
  • Resolução: 0,001 mm.
  • IM (segundo fabricante)1: ± 2 µm para faixas de operação 0 - 25, 25 - 50 e 50 - 75 mm e 3 µm para faixa de operação de 75 - 100 mm.
  • Planicidade dos sensores: 0,3 µm.
  • Paralelismo entre os sensores: para micrômetros com faixa de 0 - 25 e 25 - 50 mm é de 1µm e para faixas de 50 - 75 e 75 - 100 mm é de 2 µm.
  • Força de medição: 6 a 10 N.

FONTES DE ERROS NAS MEDIÇÕES COM MICRÔMETROS

É importante o estudo das fontes de erros em micrômetros para sua minimização durante o processo de medição.

Uma das grandezas físicas que mais influi sobre as medições é a temperatura.
Uma parcela do erro dos micrômetros se deve à transferência de calor no momento em que o operador trabalha com o mesmo, segurando-o. Este procedimento causa erro de leitura, desalinhamento dos sensores pela dilatação do arco, etc. Pode ser reduzido pelo emprego de um plástico (isolante) no arco do micrômetro ou segurando o mesmo por intermédio de um pedaço de couro.

Mais correto ainda é segurar o micrômetro num suporte especial que se fabrica para este fim. (A peça se segura na mão esquerda). O emprego de um suporte para fixação do micrômetro é recomendado sempre que possível.

A incidência direta de luz solar, proximidade de um forno ou ventilador, são também situações a evitar.

Outro problema comum é a deflexão do arco. A aplicação de uma força de medição sem uso da catraca pode causar a deflexão do arco resultando na separação das superfícies de medição. Além da deflexão do arco, forças excessivas provocam deformações e achatamneto nas peças submetidas à medição, o que é uma fonte de erro significativa.

O emprego da catraca, aliado a um movimento suave e lento garante força de medição constante e com isto, resultados com pequena dispersão de medição.

Na própria medição, é necessário tomar cuidado para que a força de medição seja igual aquela usada na ajustagem e que não seja demasiada (o valor normalizado é 5 até 10 N ). Por isso, o fuso deve se apertado lentamente sem impulso) sempre por pelo menos ± 4 µm.15 intermédio da catraca, deixando-se a mesma deslizar durante 3 a 5 voltas. A velocidade de aproximação rápida dos sensores projudica os componentes do mesmo.

Erros de leitura por paralaxe são evitados lendo-se o tambor perpendicularmente.

Durante a medição não se deve empurrar o micrômetro sobre as superfícies ásperas ou sujas. Também não se deve abrir o micrômetro para certa medida, acionar a trava e forçá-lo sobre a peça como se fosse um calibrador de boca. Com este procedimento tem-se um desgaste rápido dos sensores.
 

PROCEDIMENTO DE CALIBRAÇÃO


Cuidados Iniciais

Antes de iniciar a calibração de um micrômetro, ou qualquer outro instrumento, há a necessidade de uma rigorosa inspeção do mesmo no que se refere aos aspectos de conservação, como por exemplo, verificação visual da qualidade da superfície dos sensores, condição de funcionamento do instrumento, por exemplo, catraca, trava, folgas no parafuso micrométrico, etc., identificando-se a necessidade ou não de manutenção corretiva prévia.
 

Normas Técnicas

Além da norma ISO 3611 a nível internacional, é importante destacarmos também as normas existentes em alguns países, como por exemplo, a NBR EB-1164 ( Brasil ), DIN 863 (Alemanha), JIS B 7502 (Japão) e VSM 58050 (Suíça). Além delas, os próprios fabricantes de micrômetros podem ter normas internas para qualificar seus instrumentos.
 

Parâmetros a Serem Qualificados

A seguir são apresentados os parâmetros a serem verificados na qualificação de um micrômetro.

 
a) Erros de indicação e repetitividade
Estes erros englobam os efeitos de todos os erros individuais, como por exemplo, erro de passo do parafuso micrométrico, das faces de medição (planeza e paralelismo dos sensores de medição), da construção da escala, etc, e sem dúvida é o item mais importante a ser verificado. A calibração é executada ao longo de toda a faixa de medição do instrumento.

O erro de indicação é determinado com o auxílio de blocos padrão classe I. É fundamental que os blocos padrão estejam calibrados, de modo a garantir a confiabilidade dos resultados.

As normas citadas no item 4.5.2 especificam que os comprimentos dos blocos utilizados na calibração sejam os seguintes: 2,5 - 5,1 - 7,7 - 10,3 - 12,9 - 15,0 - 17,616 - 20,2 - 22,8 e 25 mm. Com estes comprimentos é possível detectar-se a influência dos erros do parafuso micrométrico e do paralelismo para diferentes posições angulares do sensor móvel. O ponto zero ou o limite inferior da faixa de medição também é um ponto de calibração.

Alguns fabricantes de blocos padrão já dispõem de um conjunto com os comprimentos citados anteriormente, o que facilita em muito o trabalho do metrologista, evitando-se a necessidade de realização de montagens com dois ou mais blocos. A limpeza dos blocos, bem como dos sensores do instrumento é fundamental. Caso haja necessidade de montagem dos blocos padrão, todo cuidado deve ser considerado durante o procedimento de aderência dos mesmos a fim de evitar danos às superfícies de medição.

Para micrômetros de faixa de medição superior a 25 mm, os comprimentos dos blocos a serem utilizados como comprimento padrão na calibração são obtidos pela a aderência (montagem) de um bloco, de comprimento equivalente ao limite inferior da faixa de medição, aos blocos citados anteriormente. Como exemplo, para fazermos a calibração de um micrômetro de 25 a 50 mm, devemos utilizar um bloco de 25 mm para aderir aos blocos do conjunto citado anteriormente de modo a obter-mos os seguintes comprimentos: 25 / 27.5 / 30.1 / 32.7 / 35.3 / 37.9 / 40 / 42.6 / 45.2 / 47.8 / e 50 mm .

O erro máximo (por norma) para qualquer ponto na faixa de medição do micrômetro é determinado por:
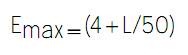
 
 
Onde L é o limite inferior da faixa de operação em milímetros.

Infelizmente, como a grande maioria das normas técnicas, o valor do erro máximo dado pela expressão matemática apresentada anteriormente só considera a parcela de erros sistemáticos (tendência), como pode ser observado na figura 19. A parcela dos erros aleatórios não é citada por estas normas, o que é uma deficiência das mesmas.

Como exemplo, um micrômetro de 0 - 25 mm não deve apresentar E Max superior a 4 µm (observe que neste caso L é igual a zero). Recomenda-se, após calibração, construir uma curva de erros para o instrumento.

A interpretação deste erro é importante. As normas definem que o micrômetro deve atender a dois requisitos simultâneos, e que serão comentados a seguir considerando-se o processo de calibração de um instrumento com faixa de medição de 0-25 mm:
- a tendência, para cada ponto de calibração, não pode ser superior a 4 µm. Isto significa que este erro pode assumir sinal positivo ou negativo (ISO 3611) e;
- a máxima diferença entre as ordenadas da curva de erros, isto é, a diferença entre a tendência máxima e mínima determinada na calibração não pode exceder a 4 µm (ver figura 19) ( DIN 863 ).

A primeira condição pode ser obtida quando ajustes de zero, ou limite inferior da faixa de medição, podem contribuir para minimização dos erros. A segunda condição é a mais problemática tendo-se em vista que não é possível nenhum tipo de correção.
Figura 19: Erro máximo de micrômetros segundo as normas ABNT-EB 1164 e DIN 863. ABNT-EB 1164 e DIN 863.

A grande diferença entre as normas DIN 863 e ISO 3611 está com relação ao ajuste do instrumento. A norma ISO permite uma tendência residual de zero, enquanto a norma DIN exige que o instrumento seja ajustado obrigatoriamente de modo a obter erro igual a "zero" no ponto zero ou limite inferior da faixa de medição.
 

b) Erros de paralelismo dos sensores
O erro de paralelismo dos sensores de micrômetros de 0 - 25 mm é determinado pela observação das franjas de interferência geradas através da aplicação de um plano óptico especial entre os sensores de medição do micrômetro. Para uma análise mais ampla utiliza-se um conjunto de quatro planos ópticos, que se diferenciam pela espessura escalonada de um quarto de passo /2/. O plano óptico deve estar paralelo à superfície de um dos sensores (franjas de interferência devem praticamente desaparecer ou formar círculos concêntricos). O número total de franjas não deve exercer a oito, quando sob luz comum /2/.

Para micrômetros acima de 25 mm, utiliza-se um bloco padrão entre dois planos ópticos, devidamente aderidos, para determinação dos erros de paralelismo.

Evidentemente o bloco utilizado deve ter erros de paralelismo entre as faces de medição inferior a um décimo do erro de paralelismo tolerado para o micrômetro.


c) Erro de planeza dos sensores
O erro de planeza dos sensores de medição é determinado por meio de um plano óptico, colocado de tal maneira que o número de franjas de interferência seja mínimo ou que existam círculos fechados. Para superfícies com tolerância de planeza de 0,001mm, não mais do que 4 (quatro) franjas circulares e concêntricas da mesma cor devem ser visíveis. As superfícies de medição devem ser lapidadas e cada superfície deve ter planicidade dentro de 1 µm /2/.


d) Rigidez do arco (estribo)
A rigidez dos arcos de micrômetros deve ser tal que uma força de 10 N aplicada entre os sensores não provoque uma flexão que ultrapasse valores indicados por normas. O controle é efetuado aplicando uma carga de 10 N no eixo de medição do arco /5/.
Figura 20: Padrões de comprimento para ajustagem de micrômetros.


e) Força de medição
A força de medição exercida pelo acionamento da catraca sobre a peça a medir deve apresentar valores entre 5 a 10 N /2/. A força de medição pode ser medida por um dinamômetro de alavanca, por exemplo.


f) Erro de ajuste do zero ou do limite inferior da faixa de medição
O micrômetro deve apresentar dispositivo para ajuste do zero e em geral, quando para faixas de medição superiores a 0 - 25 mm, devem vir acompanhados de padrões com dimensão igual ao limite inferior da faixa de medição do instrumento para possibilitar o ajuste da escala.

Os padrões de comprimento para ajustagem de micrômetros externos são cilíndricos e apresentam as superfícies de medição planas e/ou esféricas com raio aproximadamente igual a metade do comprimento padrão (figura 20a).

São fabricados de aço ferramenta especialmente selecionados. As superfícies são temperadas e lapidadas.

Para ajustagem de micrômetros de roscas pelo método do prisma-cone, os padrões de comprimento apresentam-se com uma extremidade em forma de "V" e a outra em forma de cone, permitindo o contato entre os sensores com o objetivo de simular uma rosca comum (figura 20b).

Anéis padrão são utilizados para ajustagem de micrômetros para medição de diâmetros internos (figura 20c).

Os padrões utilizados em ajustagem de micrômetros, devido ao seu desgaste com o uso, devem ser calibrados periodicamente, isto é, devem ser determinados os seus comprimentos efetivos de modo a não introduzirem erros sistemáticos, geralmente significativos, sobre os resultados das medições. Este é um requisito importante para que um micrômetro possa ser utilizado em controle de qualidade de peças ou medições em geral.

Deve ser exigido por parte do solicitante do serviço um certificado de calibração destes padrões, que deverá efetivamente relatar o erro sistemático do mesmo e a respectiva incerteza de medição.

É permitido um erro de indicação de ajuste da escala, segundo ISO 3611, dada pela seguinte equação:
 
clip_image046
 
Sendo L o limite inferior da faixa de medição do instrumento em milímetros /2/.

Assim, por exemplo, para um micrômetro de 0 - 25 mm é permitido um erro residual no limite inferior da faixa de medição igual a ± 2 µm .
Como comentado anteriormente no item a, a Norma DIN 863 não permite erros residuais no limite inferior da faixa de medição.


g) Qualidade dos traços e algarismos
O micrômetro deve apresentar os traços de graduação nítidos e uniforme, regulares, sem interrupção e sem rebarbas. A distância entre os centros dos traços da graduação não deve ser menor que 0,8 mm /2/. O que evita muitos erros de leitura é a gravação inclinada dos traços da escala sobre o tubo.


h) Erros devido ao acionamento da trava
Quando acionada a trava, a distância entre os sensores de medição não deve alterar mais que 2 µm /2/.
 

Intervalos de Calibração

As normas para qualificação de micrômetros não especificam o tempo entre recalibrações. Recomenda-se que os micrômetros sejam calibrados de acordo com a freqüência de utilização, baseado em levantamentos estatísticos resultando, por exemplo, num regulamento de calibração parcial, diária, isto é, calibração no ponto zero e alguns pontos da faixa de medição, alternando com calibrações completas e detalhadas em intervalos semanais ou mensais. Esta periodicidade é necessária em função do rápido deterioramento das características metrológicas em função do mau uso, choques, etc.

Importante citar a necessidade de manutenção ou substituição de instrumentos danificados ou excessivamente desgastados devido ao uso.
Como intervalo inicial de calibração recomenda-se o período entre 3 a 6 meses, dependendo evidentemente dos aspectos citados anteriormente.
Figura 21: Medição do erro de paralelismo dos sensores.
 
 
Teste seus conhecimentos em um micrômetro virtual acessando o link abaixo.


Metrologia - Paquímetro


Definição

O Paquímetro (figura 1) é o resultado da associação de: uma escala, como padrão de comprimento; dois bicos de medição, como meios de transporte do mensurando, sendo um ligado à escala e outro ao cursor; um nônio como interpolador para a indicação entre traços.

Características Construtivas

Na figura 1a tem-se um paquímetro universal (com bicos para medições internas e lingueta) e na figura 1b um paquímetro simples, porém com parafuso de chamada que serve para ajuste fino da posição do cursor.
Os paquímetros distinguem-se pela faixa de indicação, pelo nônio, pelas dimensões e forma dos bicos.
Em geral os paquímetros são construídos para faixa de indicação 120 ... 2000 mm; o comprimento dos bicos de 35 a 200 mm correspondentemente. Para casos especiais é possível adquirir paquímetros de bicos compridos.
O material empregado na construção de paquímetros é usualmente o aço com coeficiente de dilatação linear a = 11,5 mm/m.K, de forma que o mesmo tenha comportamento térmico equivalente à maioria das peças.
As superfícies dos bicos situadas frente a frente destinam-se às medições externas (figura 1). Para medições internas, os extremos dos bicos são rebaixados, com superfícies externas cilíndricas. Ao usar-se estas superfícies de medição, deve-se adicionar à indicação a espessura dos ressaltos dos bicos que é, geralmente, um valor arredondado (10 ou 20 mm). Importante é realizar a calibração desta distância periodicamente a fim de determinar o seu valor efetivo e fazer a correção do erro durante o processo de medição.
Nos paquímetros universais os bicos para medições internas são prolongados para cima e apresenta a forma de gumes, o que permite medir dimensões menores do que aquele valor arredondado.
Paquímetros pequenos podem ter, na parte traseira, uma lingueta que se move junto com o cursor e serve para medir profundidades.

Figura 1 - Paquímetros: Tipo universal e de Ajuste Fino

Tipos de Paquímetros

Além do tipo universal, o paquímetro pode ser apresentado de diversas formas específicas para cada uso:
  • Paquímetro de profundidades (figura 2a);
  • Calibrador de espessura de dentes de engrenagens (figura 2b);
  • Graminho (paquímetro de altura) (figura 2c) ;
  • Paquímetro para rasgo de chaveta (figura 2d).


Figura 2 - Paquímetros Especiais

Além destes tipos existem muitas outras variantes, no formato e tamanho dos bicos, da faixa de indicação, etc.
A escala de um paquímetro poderá ser (figura 3):
  • Mecânica com indicação via nônio;
  • Cremalheira com indicação via sistema relógio comparador;
  • Magnética ou eletroóptica, com indicação eletrônica e indicação digital.

Figura 3 - Tipos de Leitura

Aspectos Operacionais

Nas medições externas recomenda-se colocar a peça a ser medida o mais perto possível da escala, de modo a minimizar os erros de não obediência do princípio de Abbé. Nas medições internas, antes de fixar o cursor, deve-se afrouxar a pressão de medição.
Em geral, na medição com paquímetro, deve-se evitar um aperto forte dos bicos sobre a peça (evitar a força de medição excessiva).
Além disso, deve-se evitar, ao máximo possível, movimento relativo entre os bicos e peça, já que isto provoca desgaste dos bicos, e assim a geração de erros de medição com o paquímetro. Sob hipótese alguma, deve-se medir uma peça em movimento (por exemplo: no torno).
O paquímetro universal (ou quadrimensional) pode ser aplicado de diversas formas (figura 4).

Figura 4 - Aplicações usuais de Paquímetro

Com um paquímetro comum é possível medir diâmetros maiores do que o seu curso. O paquímetro é colocado na peça a ser medida conforme mostra a figura 8; b é o comprimento dos bicos e A é a indicação no paquímetro. Diâmetros maiores ou segmentos podem ser medidos com o uso de Blocos Padrão. Sendo a = A/2, temos que o raio da peça é dado por:
 
clip_image006
 
Alguns paquímetros digitais podem ser interfaceados a pequenas impressoras com módulos estatísticos ou até a microcomputadores, onde os dados podem ser processados rapidamente, facilitando o trabalho dos cálculos intermediários em operações mais complexas como as vistas na figura 5.
 

Figura 5 - Aplicações usuais de Paquímetro

Tipos mais comuns de Paquímetros

Paquimetro Analógico
Figura 6 - Paquímetros Analógicos


Paquímetro com Nônio
Figura 7 – Paquímetros com Nônio


Paquímetro Digital
Figura 8 – Paquímetros Digitais

COMPORTAMENTO METROLÓGICO

A leitura do nônio deve ser realizada com o paquímetro perpendicular à vista do operador para evitar o "erro de paralaxe". Entretanto, a maioria das pessoas possui maior acuidade visual com uma das vistas, o que provoca um erro associado ao processo de leitura. Por isso, recomenda-se fazer a leitura com uma só das vistas, apesar das dificuldades em encontrar-se a posição certa. Em experiência feita com um grupo de mecânicos, constatou-se que as indicações feitas em paquímetros de precisão, abertos em uma dada dimensão, apresentaram uma dispersão de ± 0,02 mm.
A incerteza de medição de um paquímetro depende:
  • Dos erros da divisão da escala principal;
  • Dos erros da divisão do nônio;
  • Da retilineidade dos bicos de medição;
  • Da perpendicularidade dos bicos de medição em relação à haste e paralelismo entre si;
  • Dos erros da guia do cursor.

Na medição correta com blocos padrão, num ponto qualquer, as indicações no nônio só podem diferir do valor do bloco padrão de um valor no máximo igual ao erro admissível indicado na norma DIN 862, válida para paquímetros de qualidade. Os erros admissíveis estão fixados em função apenas do comprimento medido.
A calibração para determinar os erros em operação de medição externa, é realizada com blocos padrão, em vários comprimentos de modo a abranger diversas posições das escalas principais e do nônio. É recomendado que esta calibração seja feita nas posições interna, média e externa dos bicos, com força de medição constante.
As normas recomendam, entre outras características, tolerâncias da seguinte ordem:
  • Planeza dos bicos para medições externas: 10 mm/100 mm;
  • Paralelismo das superfícies dos bicos: 15 a 20 mm.

Como normas que fixam as características dos paquímetros e regem os procedimentos de qualificação citam-se:
  • Internacional : ISO 3599 (Vernier Callipers reading to 0,1 and 0,05 mm) e ISO 6906 (Vernier Callipers reading to 0,02 mm)
  • Brasileira: NBR 6393
  • Alemã: DIN 862
Acesse o link abaixo e pratique seus conhecimentos em um paquímetro virtual.


Metrologia - Os Instrumentos de Medição

Quando se usa o termo metrologia você lembra de metereologia e não é o mesmo, até seria pois são dois setores de controle, porem neste caso vou falar sobre metrologia, ou seja setor responsável pelos instrumentos de medição e suas calibrações, embora este setor realize o controle dos instrumentos e sua calibração o mesmo tem como função medir, inspecionar e medir produtos e processos, garantindo a confiabilidade dos mesmos.
Conheça alguns deles ao qual julguei de forma direta os mais usados em linhas de produção.

Paquímetro: O paquímetro é um instrumento usado para medir as dimensões lineares internas, externas e de profundidade de uma peça. Consiste em uma régua graduada, com encosto fixo, sobre a qual desliza um cursor.


Relógios apalpadores: Relógios apalpadores são instrumentos de medição utilizados na indústria para diversos fins, como a excentricidade de peças, o alinhamento e centragem de peças nas máquinas, o paralelismos entre faces, medições internas e medições de detalhes de difícil acesso.
Seu funcionamento consiste basicamente num mecanismo que transforma o deslocamento radial de uma ponta de contato em movimento axial transmitido a um relógio comparador, no qual pode-se obter a leitura da dimensão.


Relógio comparador: Relógios comparadores são instrumentos de medição utilizados na indústria para diversos fins, como a excentricidade de peças, o alinhamento e centragem de peças nas máquinas, o paralelismos entre faces, medições internas e medições de detalhes de difícil acesso.
Seu funcionamento consiste basicamente num mecanismo que transforma o deslocamento radial de uma ponta de contato em movimento axial transmitido a um relógio comparador, no qual pode-se obter a leitura da dimensão


Micrômetro: O micrômetro funciona por um parafuso micrométrico e é muito mais preciso que a craveira, que funciona por deslizamento de uma haste sobre uma peça dentada e permite a leitura da espessura por meio de um nônio ou de um mecanismo semelhante ao de um relógio analógico. 

Multímetro:Destinado a medir e avaliar grandezas elétricas, um Multímetro ou Multiteste (Multimeter ou DMM - digital multi meter em inglês) é um instrumento que pode ter mostrador analógico (de ponteiro) ou digital.


Réguas Calibradas: Muito utilizadas na medida de comprimentos, as mesma diferem das réguas comuns, eles tem de estar calibradas.


Rugosímetro: Utilizado para inspeção de rugosidade de um material, ou seja verifica-se no caso em uma área plana qual o nível de saliências a mesma tem, o mesmo tem como padrão a medida RZ.


Máquina de medição tridimensional: O controle de qualidade dimensional é tão antigo quanto a própria indústria, mas somente nas últimas décadas vem ocupando a importante posição que lhe cabe. O aparecimento de sistemas de medição tridimensional significa um grande passo nessa recuperação e traz importantes benefícios, tais como aumento da exatidão, economia de tempo e facilidade de operação, especialmente depois da incorporação de sistemas de processamento de dados. Em alguns casos, constatou-se que o tempo de medição gasto com instrumentos de medição convencionais ficou reduzido a um terço com a utilização de uma máquina de medir coordenadas tridimensional MMC manual sem computador, e a um décimo com a incorporação do computador.


Durômetro: Usado na medir a dureza de um material, a mesma é muito utilizada em fabricas de aços,metais,forjarias e centro de usinagem.


Projetor de perfil: Quando uma peça é muito pequena, fica difícil visualizar seu perfil e verificar suas medidas com os aparelhos e instrumentos comuns. Esse problema é resolvido com os projetores de perfil. O projetor de perfil destina-se à verificação de peças pequenas, principalmente as de formato complexo. Ele permite projetar em sua tela de vidro a imagem ampliada da peça.Esta tela possui gravadas duas linhas perpendiculares, que podem ser utilizadas como referência nas medições. O projetor possui uma mesa de coordenadas móvel com dois cabeçotes micrométricos, ou duas escalas lineares, posicionados a 90º.Ao colocar a peça que ser· medida sobre a mesa, obtemos na tela uma imagem ampliada, pois a mesa possui uma placa de vidro em sua área central que permite que a peça seja iluminada por baixo e por cima simultaneamente, projetando a imagem na tela do projetor. O tamanho original da peça pode ser ampliado 5, 10, 20, 50 ou 100 vezes por meio de lentes intercambiáveis, o que permite a verificação de detalhes da peça em vários tamanhos.Em seguida, move-se a mesa até que uma das linhas de referência da tela tangencie o detalhe da peça e zera-se o cabeçote micrométrico (ou a escala linear). Move-se novamente a mesa até que a linha de referência da tela tangencie a outra lateral do detalhe verificado. O cabeçote micrométrico (ou a escala linear) indicar é a medida. O projetor de perfil permite também a medição de ângulos, pois sua tela é rotativa e graduada de 1º a 360º em toda a sua volta.

Metrologia - As Unidades de Medida

Quando alguém vai à loja de autopeças para comprar alguma peça de reposição, tudo que precisa é dizer o nome da peça, a marca do carro, o modelo e o ano de fabricação. Com essas informações, o vendedor é capaz de fornecer exatamente o que a pessoa deseja em poucos minutos. Isso acontece devido à normalização, isto é, por causa de um conjunto de normas estabelecidas de comum acordo entre fabricantes e consumidores. Essas normas simplificam o processo de produção e garantem um produto confiável, que atende às necessidades do consumidor. Um dos dados mais importantes para a normalização é exatamente a unidade de medida. Graças a ela, você tem certeza de que o parafuso quebrado que prendia a roda de seu carro poderá ser facilmente substituído, uma vez que é fabricado com unidades de medida também padronizadas. Na Mecânica, o conhecimento das unidades de medida é fundamental para a realização de qualquer tarefa específica nessa área.


O milímetro
Em Matemática, você já aprendeu que, para medir as coisas de modo que todos entendam, é necessário adotar um padrão, ou seja, uma unidade de medida. Em Mecânica, a unidade de medida mais comum é o milímetro, cuja abreviação é mm. Ela é tão comum que, em geral, nos desenhos técnicos, essa abreviação (mm) nem aparece. O milímetro é a milésima parte do metro, ou seja, é igual a uma parte do metro que foi dividido em 1.000 partes iguais. Provavelmente, você deve estar pensando: “Puxa! Que medida pequenininha! Imagine dividir o metro em 1.000 partes!”. Pois, na Mecânica, essa unidade de medida é ainda considerada enorme,quando se pensa no encaixe de precisão, como no caso de rolamentos, buchas, eixos. E essa unidade é maior ainda para instrumentos de medição, como calibradores ou blocos-padrão.
Assim, a Mecânica emprega medidas ainda menores que o milímetro, como
mostra a tabela a seguir:

Na prática, o milésimo de milímetro também é representado pela letra grega µ (lê-se mi). Assim, o milésimo de milímetro pode também ser chamado de micrometro ou, simplesmente, de mícron (0,001 mm = 1 mm = 1m.) É bom estudar os assuntos passo a passo, para não perder nenhuma informação. Por isso, vamos propor um exercício bem fácil, para você fixar as informações que acabamos de lhe dar.


A polegada

A polegada é outra unidade de medida muito utilizada em Mecânica, principalmente nos conjuntos mecânicos fabricados em países como os Estados Unidos e a Inglaterra. Embora a unificação dos mercados econômicos da Europa, da América e da Ásia tenha obrigado os países a adotarem como norma o Sistema Métrico Decimal, essa adaptação está sendo feita por etapas. Um exemplo disso são as máquinas de comando numérico computadorizado, ou CNC - Computer Numerical Control, que vêm sendo fabricadas com os dois sistemas de medida. Isso permite que o operador escolha o sistema que seja compatível com aquele utilizado em sua empresa. Por essa razão, mesmo que o sistema adotado no Brasil seja o sistema métrico decimal, é necessário conhecer a polegada e aprender a fazer as conversões para o
nosso sistema.
A polegada, que pode ser fracionária ou decimal, é uma unidade de medida que corresponde a 25,4 mm.


Observe que, na régua de baixo, os números aparecem acompanhados de um sinal (“). Esse sinal indica a representação de uma medida em polegada ou em fração de polegada. Da mesma forma que o milímetro é uma unidade de medida muito grande para a Mecânica e, por isso, foi dividido em submúltiplos, a polegada também foi dividida. Ela tem subdivisões que podem ser usadas nas medidas de peças de precisão. Assim, a polegada foi dividida em 2, 4, 8, 16, 32, 64 e 128 partes iguais. Nas escalas graduadas em polegada, normalmente a menor divisão corresponde a 1/16". Essas subdivisões são chamadas de polegadas fracionárias. Dê mais uma olhada na figura acima. Você deve ter percebido que a escala apresenta as frações 1/8", 1/4", 3/8"... e assim por diante. Observe que os numeradores das frações são sempre números ímpares. Como se chegou a essas frações? Para obter essa resposta, vamos representar uma escala de uma polegada de comprimento e verificar como as subdivisões foram feitas:


Você que estudou frações em Matemática já sabe que algumas das que estão na escala mostrada acima podem ser simplificadas. Por exemplo:


Esse procedimento é realizado até obtermos a fração final da escala. Os resultados dos exemplos acima mostram as subdivisões mais comuns da polegada fracionária.
Para medidas menores, o procedimento será o mesmo. “As subdivisões são obtidas a partir da divisão de 1/16”, e seus valores em ordem crescente serão:


A representação da polegada em forma decimal é tão usada na Mecânica quanto a fracionária. Ela aparece em desenhos, aparelhos de medição, como o paquímetro e o micrômetro, e permite medidas menores do que a menor medida da polegada fracionária, que é 1/128". Uma polegada decimal equivale a uma polegada fracionária, ou seja, 25,4 mm. A diferença entre as duas está em suas subdivisões: em vez de ser
subdividida em frações ordinárias, a polegada decimal é dividida em partes iguais por 10, 100, 1.000 etc.
A divisão mais comum é por 1.000. Assim, temos, por exemplo:
1/2" correspondente a 0,5" (ou 5 décimos de polegada)
1/4" correspondente a 0,25" (ou 25 centésimos de polegada)
1/8" correspondente a 0,125" (ou 125 milésimos de polegada)


Transformação de unidades de medida

Você deve estar pensando que entender o que é o milímetro e suas subdivisões, bem como o que é a polegada e como ela está dividida, não é muito difícil. Provavelmente o que você deve estar se perguntando agora é: “E se eu tiver uma medida em polegadas e precisar saber quanto isso vale em milímetros e vice-versa?”. Esse cálculo é necessário, por exemplo, quando um operador recebe materiais
cujas dimensões estão em polegadas e precisa construir uma peça ou dispositivo cujo desenho apresenta as medidas em milímetros ou frações de milímetros, o que é bastante comum na indústria mecânica.


Transformando polegadas em milímetros

Vamos começar pelo mais fácil, então. Para transformar uma medida dada em polegadas para milímetros, basta apenas multiplicar a fração por 25,4 mm.


Transformando milímetros em polegadas
 
Para transformar uma medida em milímetros para polegadas, você vai precisar aplicar mais alguns de seus conhecimentos de operações aritméticas e simplificação de frações. Esse processo de transformação de medidas tem os seguintes passos:
1. Multiplique o valor em milímetros por 128.
2. Divida o resultado por 25,4.
3. Monte a fração de modo que o resultado dessa divisão corresponda ao numerador da fração da polegada. O denominador é sempre 128.
4. Simplifique a fração resultante.


Transformando polegada fracionária em decimal

Vamos supor agora que o desenho que você recebeu tem as medidas em polegadas fracionárias e o seu instrumento de medida está em polegada decimal. Nesse caso, você vai ter de fazer a conversão das medidas. Para isso, basta apenas dividir o numerador da fração por seu denominador.
Como exemplo, vamos converter 3/4" para polegada decimal. Efetuando se a divisão 3 ÷ 4 = 0,75. Esse resultado corresponde a 0,750"


Transformando polegada decimal em fracionária

Para converter polegada decimal em fracionária, basta transformar a polegada decimal em uma fração na qual o numerador é o valor que você quer converter, multiplicado por 10, 100, 1.000 etc. O denominador é o número que você usou na multiplicação (10, 100, 1.000etc.), dependendo do número decimal a ser convertido. Após a montagem da fração, procede-se à sua simplificação.
Lembre-se de que essas unidades de medida geralmente apresentam números decimais, ou seja, com vírgula. Você não pode esquecer que, quando são realizados cálculos com esse tipo de número, muito cuidado deve ser tomado com relação à posição da vírgula.

sexta-feira, 7 de agosto de 2015

Manutenção Preditiva - Análise de Ultrasom

O que é?

Mais uma das técnicas de inspeção não destrutiva, a inspeção por ultrassom possui diversas aplicações, e no ramo de Manutenção Preditiva auxilia em diversos processos.

O que você entende por som?

  • SOM – Definido pelo dicionário como o ruído ou vibração, tem a sua definição física como um movimento vibratório de um corpo sonoro, que se propaga no ambiente e impressiona o órgão da audição.
  • SOM – De indústria como: Onda mecânica longitudinal, que se propaga de forma circuncêntrica, apenas em meios materiais que têm massa e elasticidade, como os sólidos, líquidos ou gasosos.
  • O intuído do Ultrassom, é monitorar frequências onde o ouvido humano não alcança, a saber: O ouvido humano é sensibilizado quando o som se propaga com frequência entre 20 Hz e 20 000 Hz.
  • Normalmente as falhas se iniciam acima de 20 000Hz, ou 20Khz.
  •  
som
 
 
O PRINCÍPIO: Trazer as faixas de frequencia inaudiveis, para frequencias audiveis (Como um envelope do Som), primeiro detectando ultrassom na frequência de 38,4 KHz, com uma banda de frequência de 2KHz, depois amplificando os sinais e pelo processo heteródino, convertendo-os em sinais audíveis (20 Hz a 2 KHz), por fim os resultados dos sinais captados, são apresentados na leitura digital em dBµV (Decibel).
 
 
ESPECTRO DE FREQUÊNCIA DAS ONDAS SONORAS
espectro_som

Como funciona o Ultrassom?

A maioria dos problemas de manutenção encontrados em uma planta industrial podem ser descobertos em fases precoces, por meio da implementação da inspeção ultrassônica, em um programa preditivo.
É fato que a vibração excessiva e o aumento de temperatura, são indicadores confiáveis de uma falha mecânica eminente. O que pode ser monitorado pelas técnicas de Analise de vibrações e de Termografia também.
Porém é sabido ainda que as alterações microscópicas das forças de atrito, detectáveis com os testes de ultrassom muito antes de uma máquina entrar em falha crítica, fornecem uma ampla gama de possibilidades para a PCM programar a execução de reparos num determinado equipamento. “Auscultar Ultrassonicamente” um defeito em seu estágio inicial, possibilita controle do dano no equipamento, diminuindo ao máximo as consequências em caso de falhas e claro reduzindo os custos de reparos. Em muitos dos casos antes mesmo da medição de vibrações ou de termografia, apresentarem indícios de falha.

Quais são as aplicações?

As aplicações são inúmeras, podendo ser: Cavitação em Bombas, Detecção de Vazamentos em Redes de Ar Comprimido, Inspeção de Válvulas de Compressores, Monitoramento das Vibrações, Avaliação Acústica da Necessidade de Lubrificação, Inspeções Elétricas, Etc.

 
EXEMPLOS DE APLICACÕES:
ex_medicoes
 
 
- IMPLANTAÇÃO DE MONITORAMENTO ULTRASSÔNICO EM UM SISTEMA DE AR COMPRIMIDO:

É de suma importância ao se definir um plano preditivo por medição de ultrassom em sistemas de ar comprimido, seguir algumas etapas, e para que seja bem sucedido o processo apresentamos:
 
1 – META TANGÍVEL
Definir um objetivo a ser atingido, com o Foco em reduzir consideravelmente os custos com energia elétrica; Mapear, quantificar e reparar qualquer vazamento existente; A principal meta seria atingir uma perdas de no máximo 5% do total de ar comprimido gerado pelo sistema.
 
2 – ACULTURAMENTO DA TÉCNICA
Explicar tecnicamente a todos os envolvidos, como procede as etapas de processos de modo que todos sintam-se envolvidos, do mais simples colaborar ao diretor da companhia. Fazer toda a companhia saber dessa técnica por meio de boletins internos, mailings, etc., de modo que seja ampla a divulgação.
 
3 – ABRANGÊNCIA
O mapeamento, modo de gerenciar a rede de ar comprimido, é muito mais que caçar vazamentos, são impreteríveis as execuções das melhorias necessárias para aumento da eficiência, e eficácia da técnica aplicada.
 
4 – INTRUÇÃO TÉCNICA
Necessário que o especialista venha a elaborar um procedimento, Intrucação Técnica, para a Inspeção, com o passo a passo para a execução, e essa venha a conter no mínimo as 7 fases abaixo:
Inspecionar – Detectar – Localizar – Quantificar – Emitir Laudo – Reparar – Checar o Reparo
 
Esse procedimento deverá trazer ainda a:
Frequência de Inspeção – Cada ponto do sistema deve ser inspecionado no mínimo 4 vezes ao ano. Partes móveis devem ser inspecionadas mensalmente.

Seleção de acessórios – O acessório correto deve ser selecionado para cada ponto do sistema de ar comprimido.


DADOS PARA DECISÃO DE IMPLANTAÇÃO DE MONITORAMENTO EM SISTEMAS DE AR
tabela_ar
tabela_usoar
tabela_custoar
Obs: Cálculos com base em 4000 horas de operação por ano e custo medio de R$ 0,22 KW/h.

Como são gerados os relatórios especialistas?

Os relatórios podem ser gerados com riqueza de detalhes, e obedecendo a Instrução Técnica, trazer informações sobre quantidade de vazamentos, tipologia dos mesmos, além de que precisa ser feito para a estancagem dos vazamentos encontrados, entre outras informações.


Manutenção Preditiva - Alinhamento a Laser

O alinhamento entre eixos acoplados é uma necessidade indiscutível. No entanto, quando se fala da qualidade do alinhamento, observamos pontos de vista divergentes, quanto ao grau de precisão necessário.
O controle preditivo de equipamentos por análise de vibrações tem proporcionado valiosa ajuda neste sentido, quantificando os efeitos que desalinhamentos provocam em equipamentos.
Um bom alinhamento de acoplamentos girantes, evita: Vibração; Desgaste prematuro; Aquecimento e; Perda de potência.
Mesmo os acoplamentos que permitem desalinhamentos devem ser bem alinhados, para garantir bom desempenho, com maior duração da vida útil da transmissão.

Como é o processo de deterioração das máquinas?

O processo de deterioração da máquina se dá na seguinte sequência:
1 – Todo elemento rotativo possui um desbalanceamento residual (eliminá-lo requer um procedimento de alto custo só justificável para equipamentos críticos, tais como equipamentos nucleares);
2 – Este pequeno desbalanceamento é amortecido (absorvido) pelos elementos dos rolamentos, que possuem folgas da ordem de 1,3 µm, o que significa em termos práticos, nenhuma folga;
3 – Quando um equipamento é operado com desalinhamento, os esforços cíclicos causam desgaste excessivo nos mancais. Logo o desgaste transforma-se em folga excessiva entre os elementos dos rolamentos que dessa forma não fornecem mais o amortecimento necessário para restringir dos elementos rotativos;
4 – O passo final ocorre quando alguém bem intencionado detecta a vibração e solicita o balanceamento ou a substituição da unidade defeituosa. Assim, sem um diagnóstico correto, trabalho extra desnecessário é realizado. A estatística mostra que a percentagem de retrabalho é de 12%, o que gera um aumento exponencial dos custos.

Quais são os impactos causados pelo mau Alinhamento?

O desalinhamento além de destrutivo para o equipamento, também é dispendioso em termos do consumo de energia elétrica.
Não é incomum encontrar uma diferença de 3 a 4 amperes entre a potência despendida para acionar um equipamento corretamente alinhado e um desalinhado.
Um exemplo de cálculo apresentado abaixo mostra que um motor de 100 H.P. com um consumo extra de 2 amperes consome em um ano R$ 690,00 (seiscentos e noventa reais) a mais de energia elétrica.
Em uma indústria de médio porte com dezenas de motores, o consumo anual extra desnecessário já representa milhares de reais. Imaginemos o que isso representa em uma grande indústria.
A economia oriunda do bom alinhamento pode ser calculada da seguinte forma:


ex_alinham

 
- Considerações:

Alguns fabricantes de acoplamentos dizem que seus produtos podem absorver os esforços causados pelo desalinhamento. Isto é verdade em parte, porém mancais absorvem tais esforços.
A energia gerada pelo desalinhamento poderá destruir os mancais independente do acoplamento utilizado. Quase 50% das paradas de máquinas são problemas de alinhamento.

Quais são as vantagens do Alinhamento a Laser?

Com a utilização de técnicas de alinhamento que se baseiam em emissão de laser, é possível se determinar com precisão à condição de alinhamento de um conjunto rotativo, bem como coloca-lo dentro das tolerâncias recomendadas.
Também se consegue detectar condições como pé-manco, retilinidade, planicidade e etc. combinando-se rapidez, praticidade e precisão.

 
metodos_alinham

Quanto tempo leva para alinhar uma máquina?

A figura abaixo demonstra o tempo médio que leva para fazer todos os passos para um bom alinhamento. Como pode se ver, os dois maiores tempos consumidos nas tarefas de alinhamento são: Executar as verificações de integridade mecânica e Movimentar as máquinas para alinhar os eixos.
Não incomum que para um alinhamento preciso, se gaste de 3 a 8 horas, considerando que tudo esteja Ok!

 
graf_alinham

Quais são as tolerâncias?

Os equipamentos a serem alinhados seguem alguns conceitos de tolerância dos seus desvios, Angular e Paralelo, que leva os executores dos alinhamentos em campo a se orientarem para o valor residual de desalinhamento nas posições Horizontal e Vertical.
A ASSERTIVA SOLUÇÕES EM PREDITIVA, na execução de seus trabalhos de Alinhamento a laser, obedece às tolerâncias sugeridas pela Easy Laser(Suécia), conforme tabela abaixo:

 
tab_tol_alinham
 
A velocidade do eixo indica o valor da tolerância.
As tolerâncias são ajustadas ao desvio máximo permitido.


Veja agora um vídeo demonstrativo sobre alinhamento a laser!